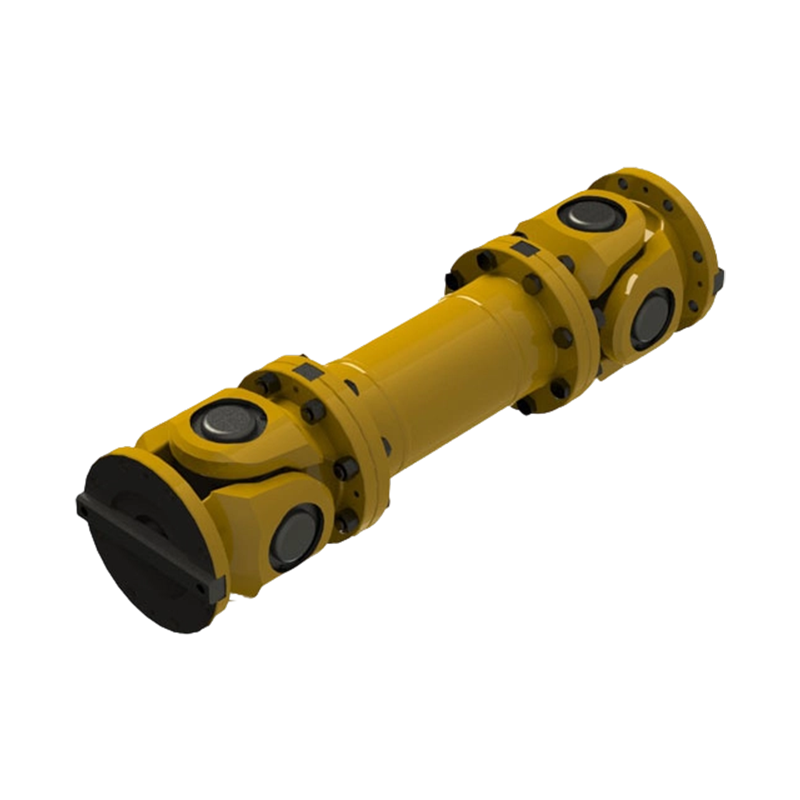
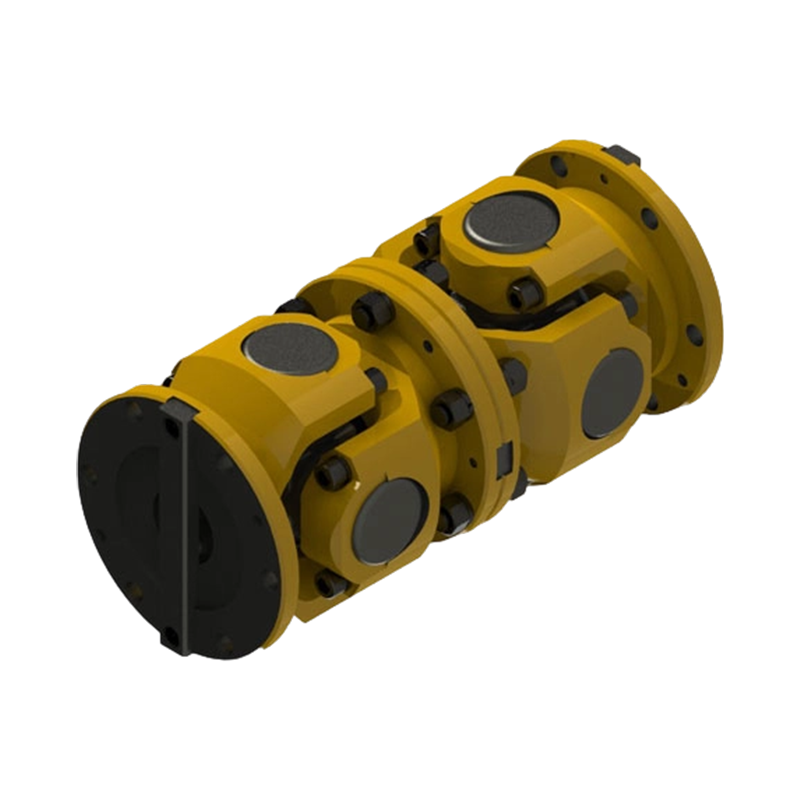
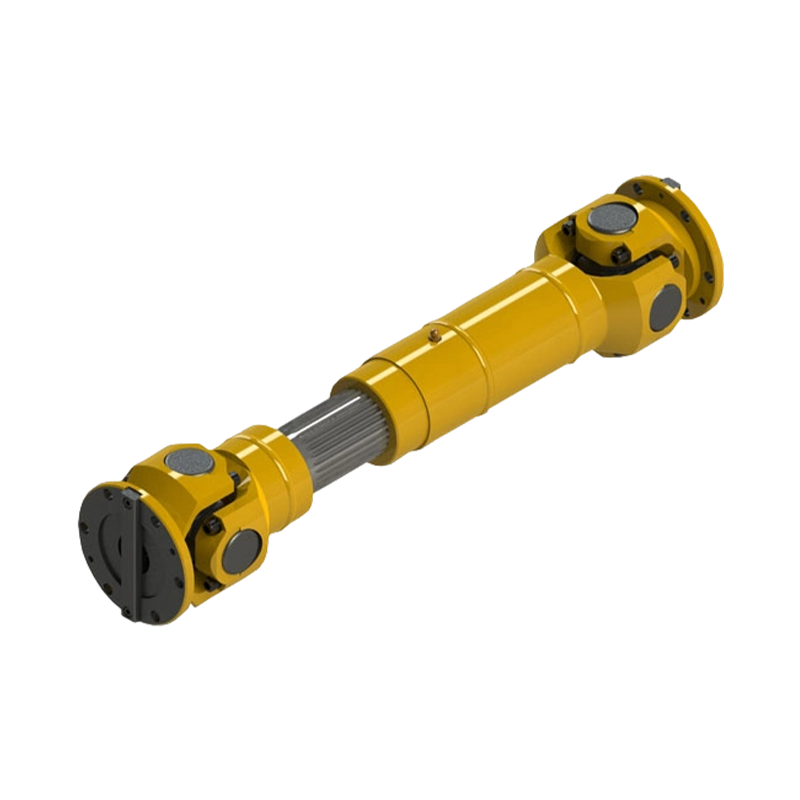
En kobling fejler kl. 02.10 på en kontinuerlig produktionslinje. Drivlinjen stopper, alarmerne lyder, og hvert ina...
READ MORE
Hvad er de kritiske faktorer for at vælge de rigtige industrielle koblinger
Admin 2026-08-19Industrielle koblinger: The Definitive Technical Encyclopedia – Klassificering, dimensionering, forebyggelse af fejl og livscyklusstyring
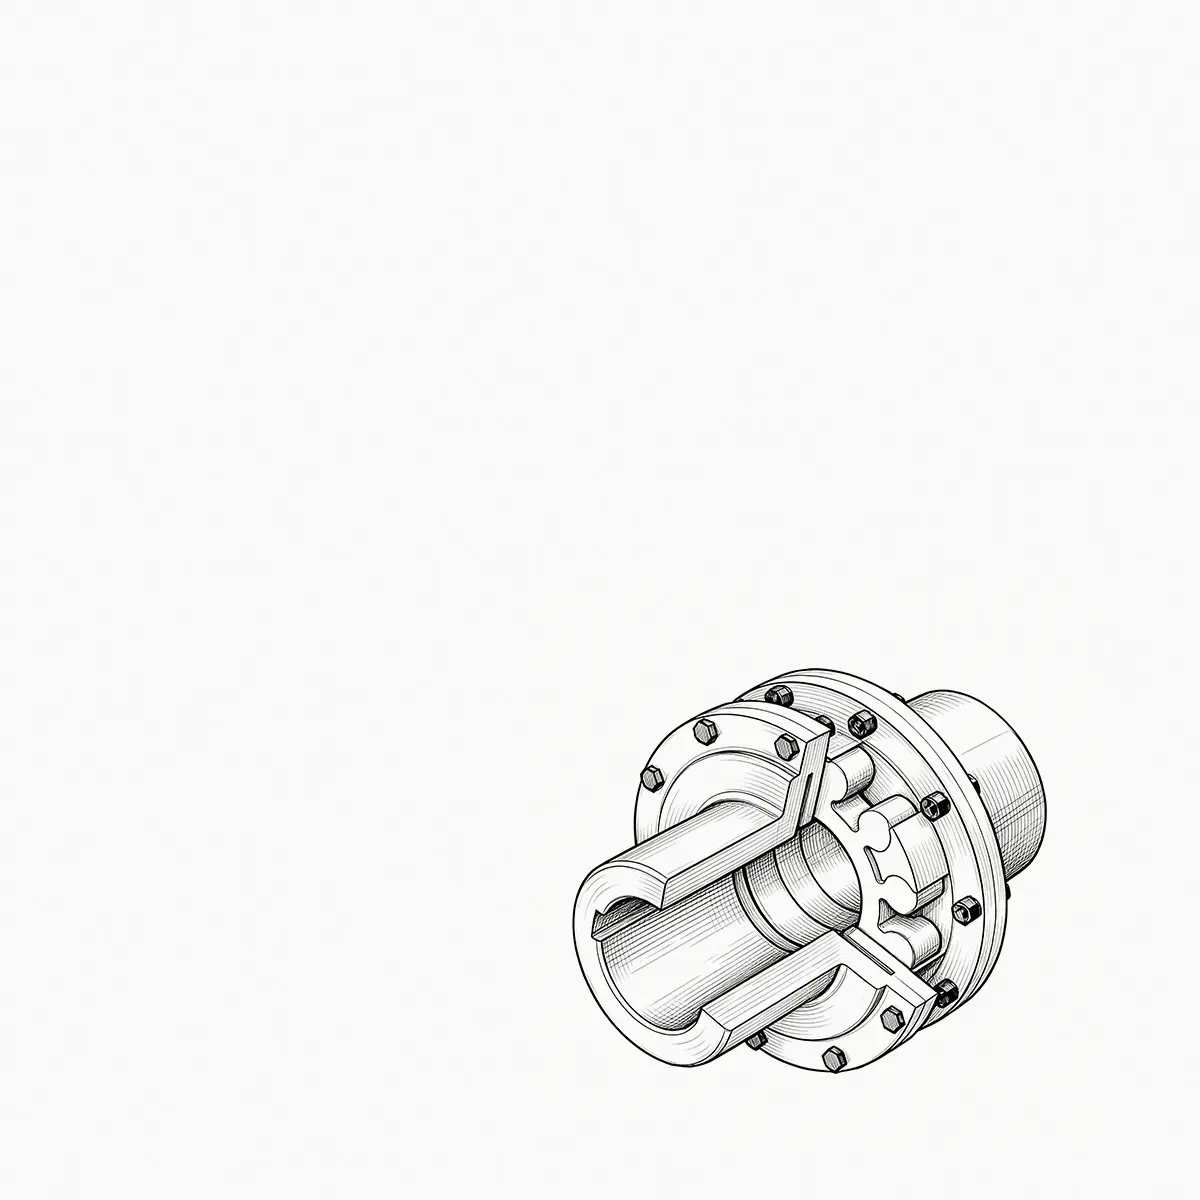
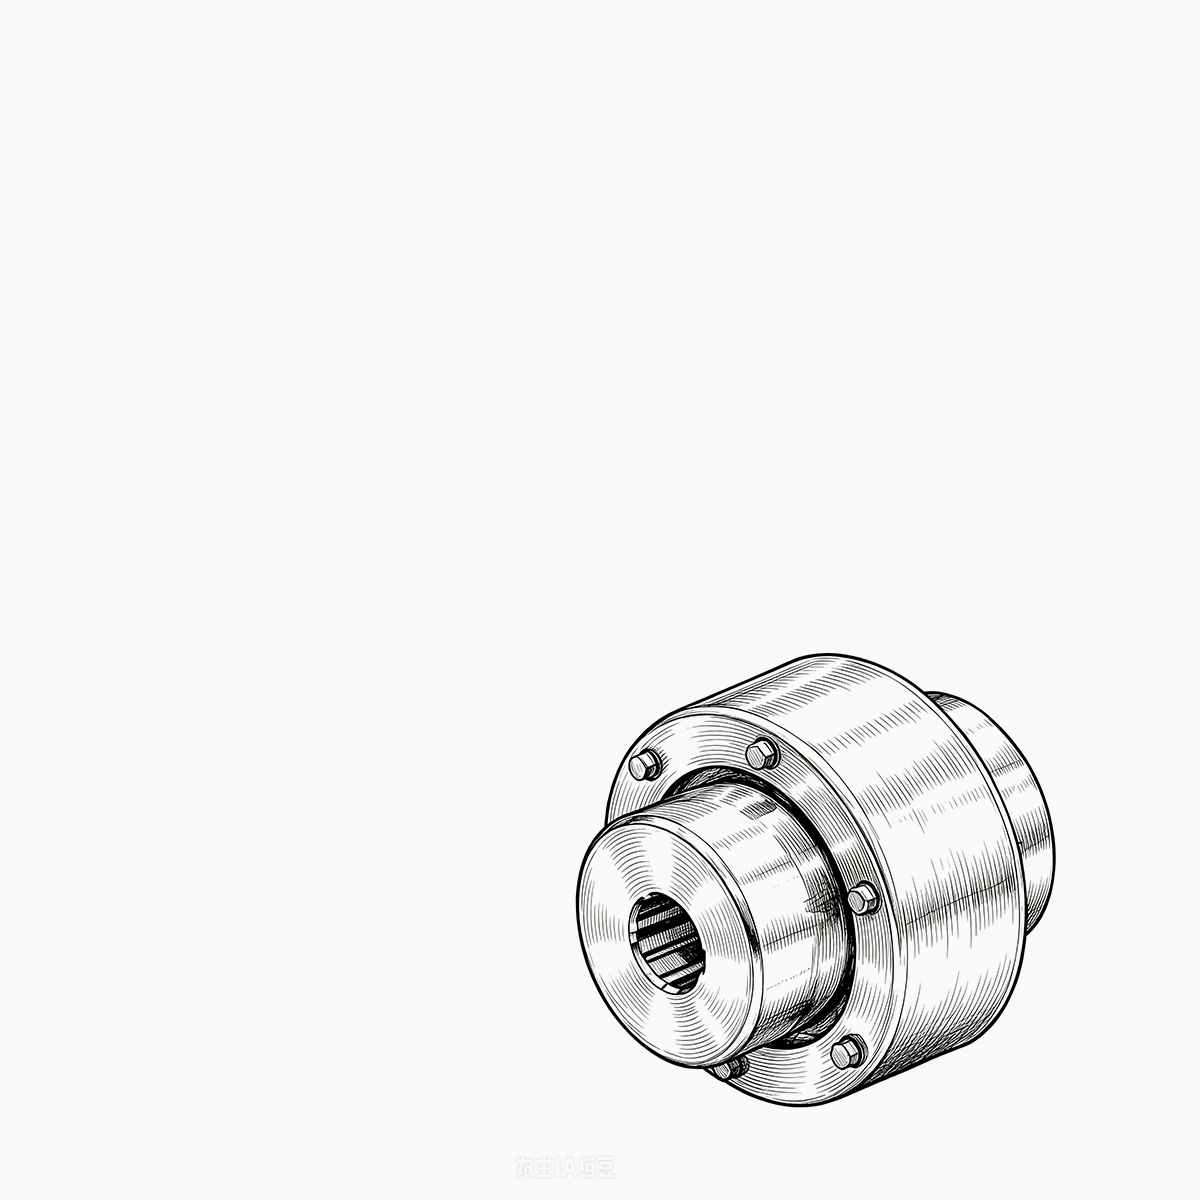
industrielle koblinger er de præcisionsmekaniske grænseflader, der understøtter stort set alle roterende maskinsystemer i den tunge industri. Fra multi-megawatt vindmølle drivlinjer til højhastigheds CNC spindler, industrielle koblinger udføre de kritiske opgaver som drejningsmomentoverførsel, tilpasning af geometrisk fejljustering, torsionsvibrationsdæmpning og overbelastningsfrakobling. Denne artikel trækker på mekaniske designprincipper, materialevidenskab og feltfejlsanalyse for at levere en systematisk udlægning af industrielle koblinger – deres tekniske klassifikationer, kvantitative dimensioneringsmetoder, installations- og vedligeholdelsesstandarder og almindelige fejltilstande. Det er tænkt som en ingeniørreference på jobbet for drevsystemdesignere, pålidelighedsingeniører og indkøbsspecialister.
1. De to brede kategorier af industrielle koblinger og deres mekaniske essens
Stive koblinger – Nulforskydningsbegrænsningssystemer
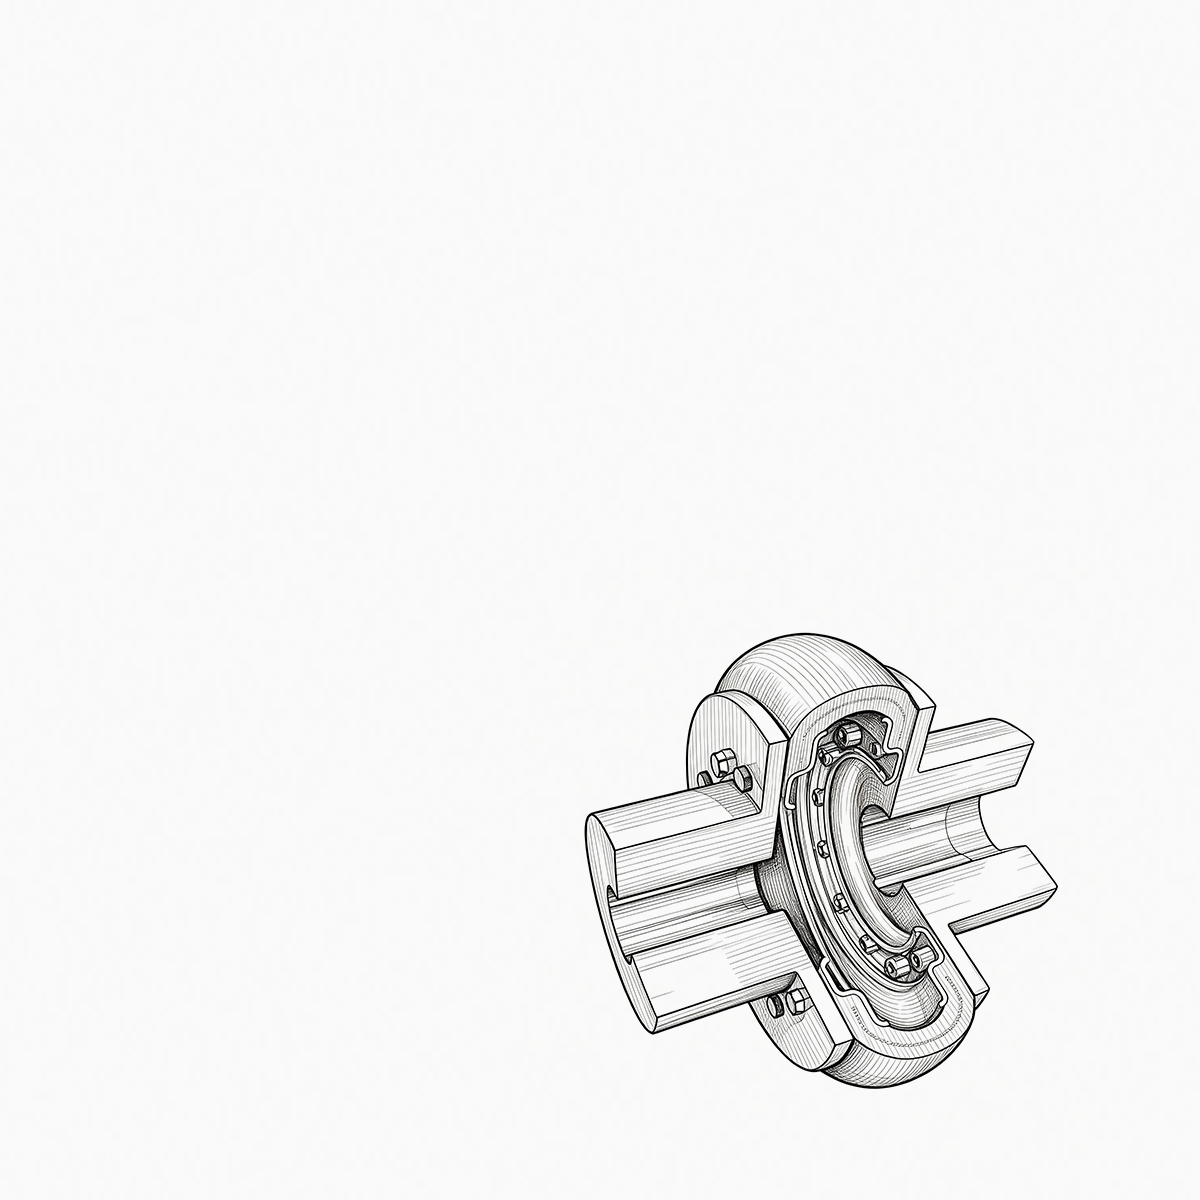
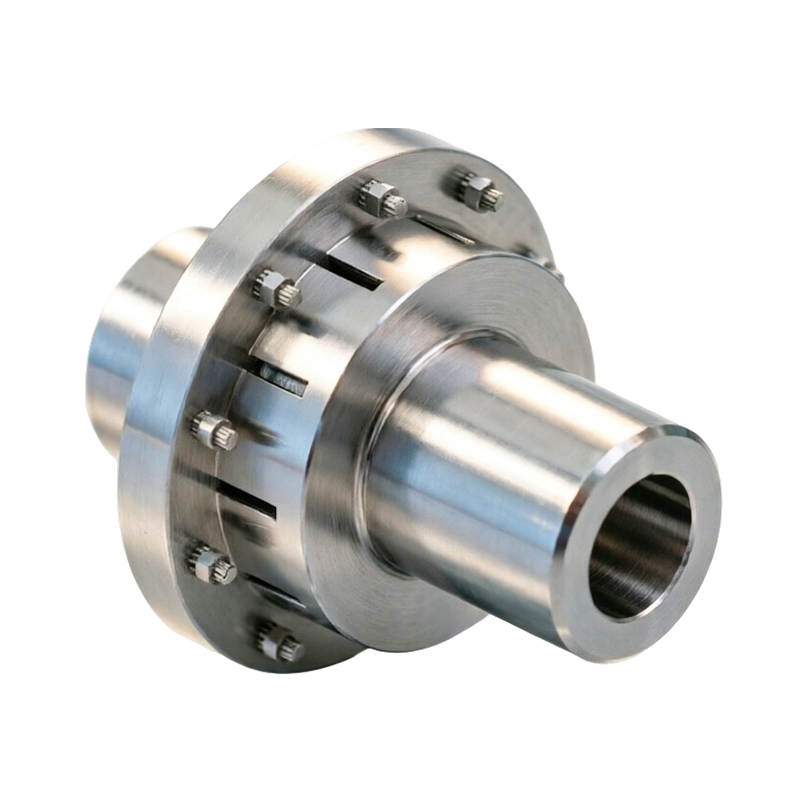
Stive koblinger tillader ingen relativ bevægelse overhovedet mellem de drivende og de drevne aksler. De er afhængige af bearbejdede overflader med høj præcision (f.eks. fint drejede diametre og slebne endeflader) og præcist tilpassede nøgler eller koniske stifter for at opnå en fast forbindelse. Deres torsionsstivhed er teoretisk uendelig, hvilket introducerer nul tilbageslag – hvilket gør dem ideelle til applikationer, der kræver absolut synkronisering, såsom udskrivningsregistermekanismer eller indekseringsdrev til jigboremaskiner. Typiske stive typer omfatter bøsningskoblinger (med interferens- eller koniske bøsninger), flangekoblinger (ved hjælp af udrømte bolte til drejningsmomentoverførsel) og klemmekoblinger (som overfører drejningsmoment gennem radial friktion). Dog akilleshælen af stiv industrielle koblinger er deres ekstreme følsomhed over for installationsfejl: når koaksialitetsfejlen overstiger 0,02 mm, overbelaster de resulterende yderligere bøjningsmomenter lejerne, hvilket forårsager overophedning og i alvorlige tilfælde træthedsbrud på hovedakslen. Derfor er aksler udstyret med stive koblinger kræve laserjustering både kold og varm, med regelmæssig overvågning af fundamentsætning.
Fleksible koblinger – Elastiske kompensationssystemer
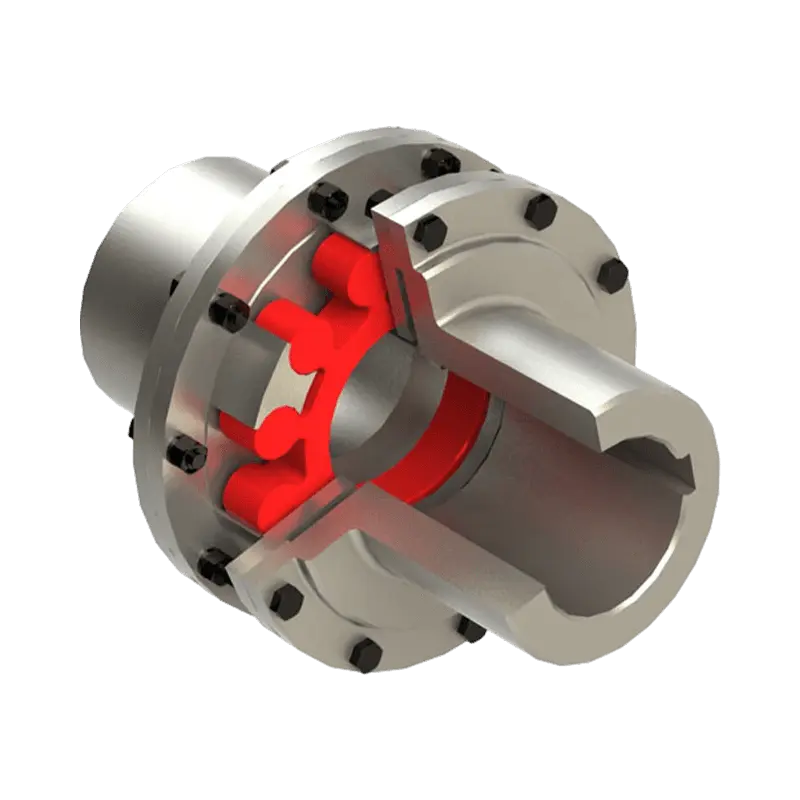
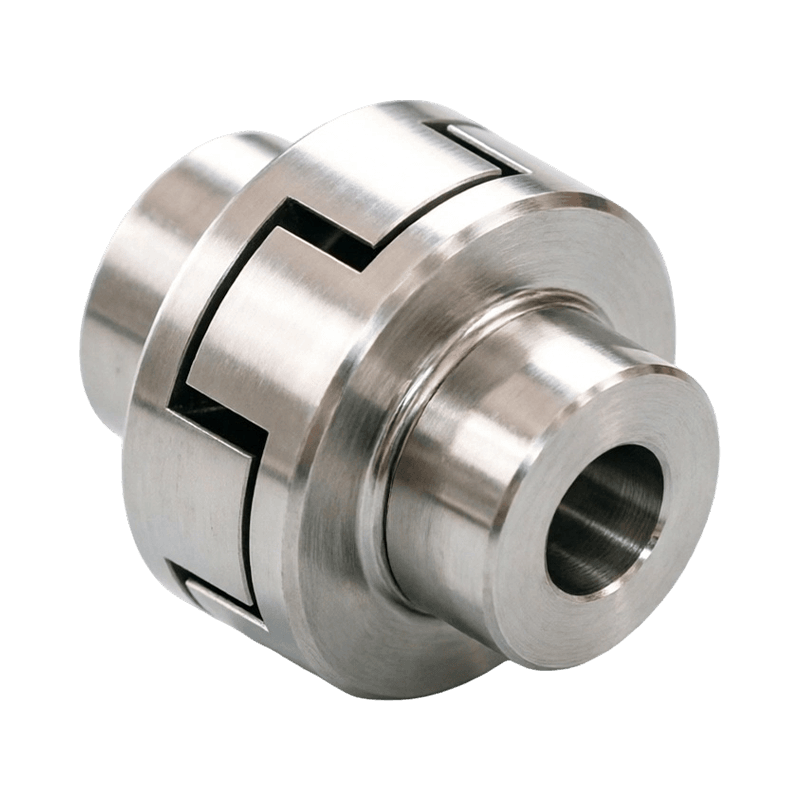
Fleksible koblinger inkorporerer elastiske elementer (metalliske membraner, bælge, serpentinfjedre eller gummi/polyurethan-komponenter) eller geometriske kompenserende strukturer (tandafstand i gearkoblinger) for aktivt at absorbere radiale, aksiale og vinkelmæssige akselforskydninger. Deres mekaniske opførsel kan modelleres som et fjederdæmpersystem med definerede stivhed og dæmpningskoefficienter. Fleksible koblinger reducerer ikke kun drastisk yderligere lejebelastninger forårsaget af fejljustering, men isolerer også effektivt drejningsmomentudsving fra drivmotorer (motorer eller elektriske motorer), hvilket beskytter nedstrøms følsomt udstyr. Baseret på det elastiske materiale er de opdelt i metalliske fleksible typer (skive, membran, gear og gitter) og elastomere typer (kæbe, dæk og nålebøsning). Metalliske fleksible koblinger giver bred temperaturtolerance (-50°C til 280°C) og høj belastningskapacitet, men gear- og gitterdesign kræver periodisk smøring; elastomere typer er enkle, vedligeholdelsesfrie og udviser høje dæmpningsforhold (0,08–0,20), men deres temperatur og oliemodstand er begrænset af polymeregenskaberne, hvilket gør dem mere velegnede til almindelige pumper, ventilatorer og kompressorer. Branchedata indikerer, at under identiske driftsforhold vælges en passende fleksibel industrielle koblinger kan forlænge L 10 Lejelevetid med 35 % til 70 % – hvilket repræsenterer den mest omkostningseffektive pålidelighedsopgradering for enhver drivlinje.
2. Omfattende præstationssammenligning af ti almindelige industrielle koblingstyper (ingeniørudvælgelsesmatrix)
| Type | Radial (mm) | Aksial (mm) | Kantet (°) | Dæmpningsforhold | Smøring | Maks. hastighed (rpm) |
| Ærme (stiv) | 0 | 0 | 0 | ≈0 | Ingen | ≤3.000 |
| Flange (stiv) | 0 | 0 | 0 | ≈0 | Ingen | ≤2.500 |
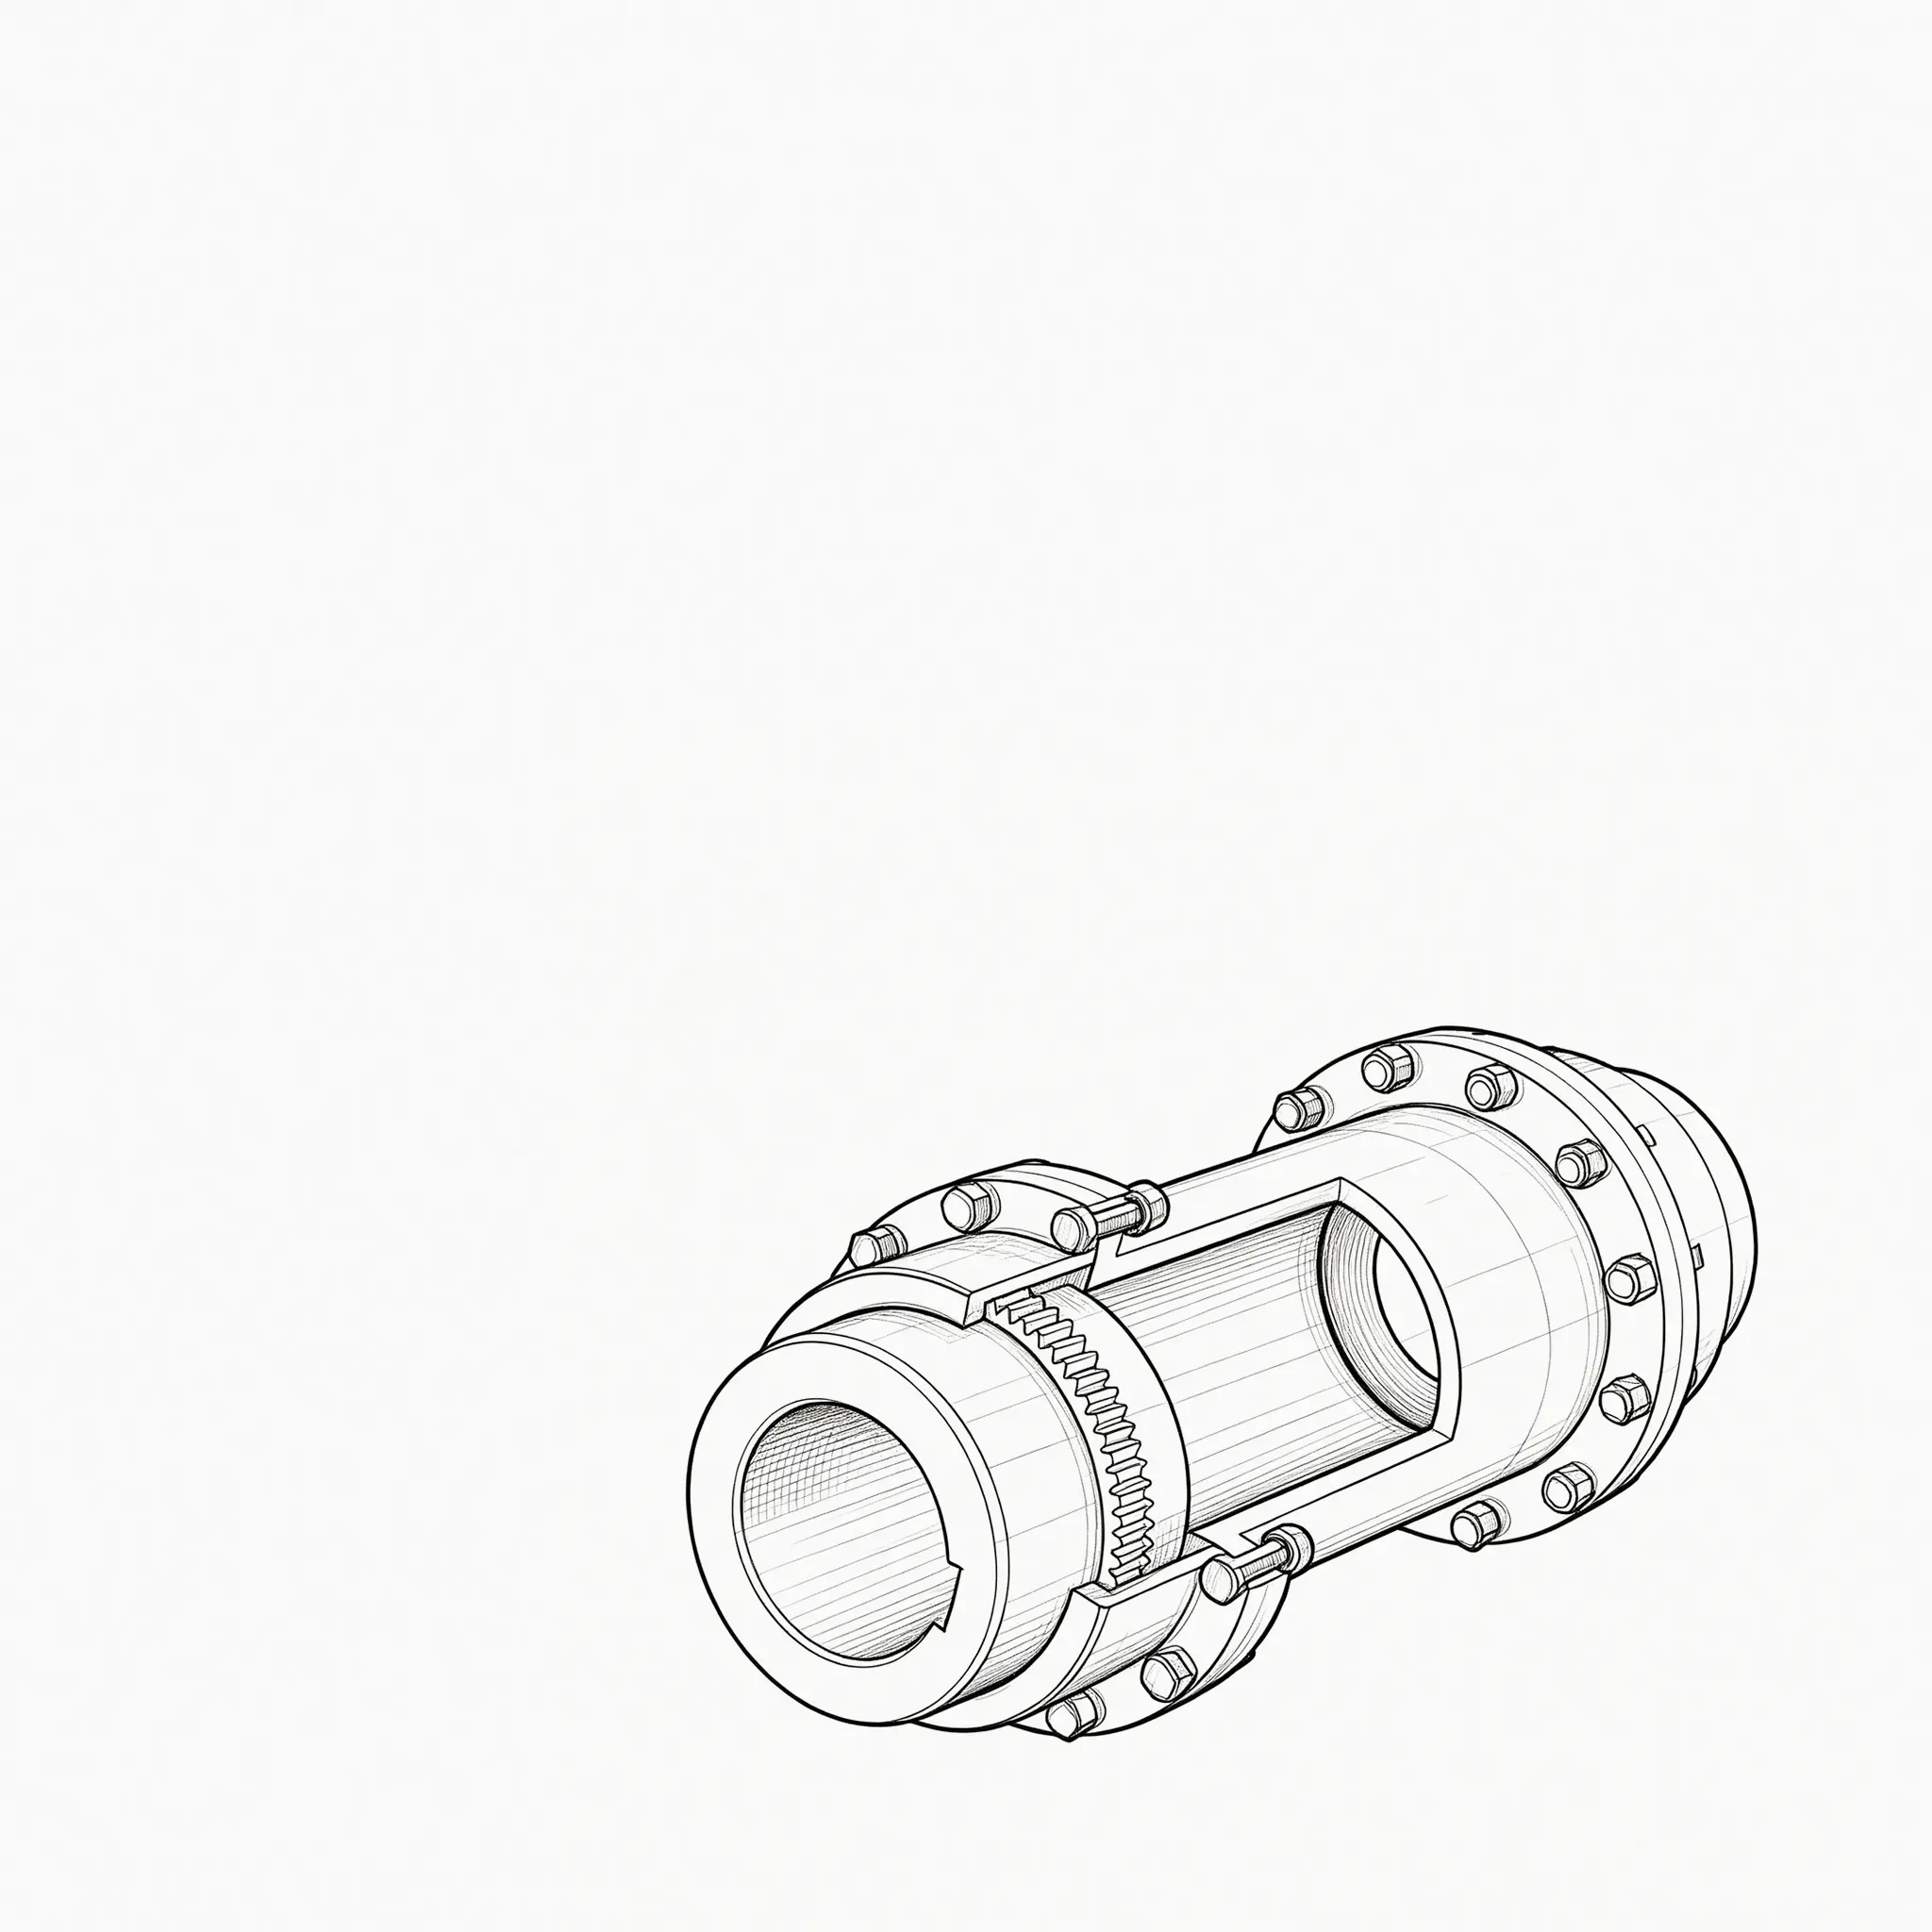
| Gear (fleksibel) | ±0,6 | ±3,5 | ±1,5 | 0,03-0,05 | Fedt | ≤6.000 |
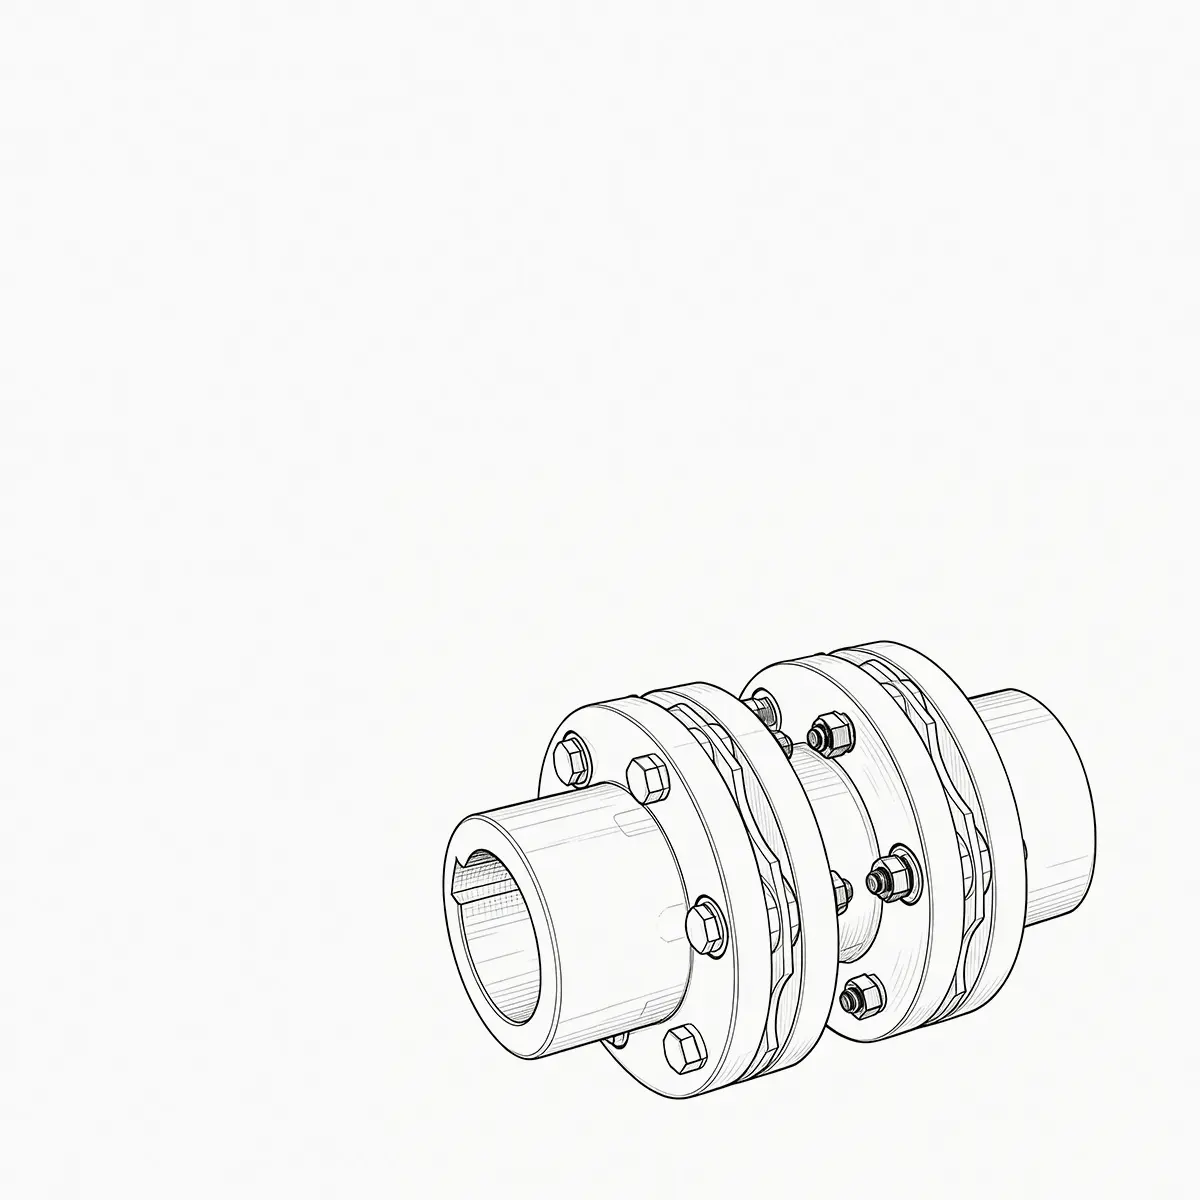
| Disk (fleksibel) | ±0,4 | ±2,5 | ±1,0 | 0,04-0,08 | Ingen | ≤15.000 |
| Bælge (fleksibel) | ±0,3 | ±2,0 | ±1,5 | 0,05-0,10 | Ingen | ≤30.000 |
| Kæbe (elastomer) | ±0,6 | ±3,5 | ±2,0 | 0,10-0,20 | Ingen | ≤8.000 |
| Dæk (elastomerisk) | ±1,0 | ±4,0 | ±2,5 | 0,15-0,25 | Ingen | ≤5.000 |
| Gitter (fleksibel) | ±0,8 | ±3,0 | ±1,8 | 0,12-0,18 | Fedt | ≤7.000 |
Bemærk: Toleranceværdier er typiske for standardstørrelser; se de enkelte datablade for nøjagtige tal.
3. De fire kernetekniske missioner for industrielle koblinger
Mission 1: Effektiv transmission med højt drejningsmoment og høj effekt
Den primære pligt industrielle koblinger er at overføre mekanisk drejningsmoment fra drivmotoren (elektrisk motor, dieselmotor eller dampturbine) til den drevne maskine (pumpe, kompressor, ventilator eller valseværk) med minimalt tab. Under drift skal koblingen modstå både steady-state belastninger og transiente momentspidser. For eksempel kan spidsmomenter i et stålslibeværk nå 4-6 gange den nominelle værdi – gear eller gittertype industrielle koblinger , med deres høje flydespænding og slagfasthed, sikrer uafbrudt strømflow. Transmissionseffektivitet påvirker direkte energiforbruget; stive koblinger kan opnå >99,9% effektivitet, mens fleksible typer på grund af intern dæmpning og friktion spænder fra 98% til 99,5%, som kan optimeres gennem tandprofil eller membrantykkelsesdesign.
Mission 2: Multi-Dimensional Misalignment Compensation
Absolut justering er uopnåelig i den virkelige verden. Fundamentsætning, rørspænding, termisk ekspansion og lejeslitage introducerer alle radiale, aksiale og vinkelforskydninger mellem aksler. Uden kompensation genererer disse forskydninger destruktive begrænsningskræfter, der overbelaster lejer. Fleksibel industrielle koblinger absorbere disse bevægelser gennem elastisk deformation eller relativ glidning. For eksempel bøjer en skivekoblings metalliske membranpakke under aksial spænding/kompression for at tillade ±2,5 mm aksial flydning, mens dens indviklede form rummer ±0,4 mm radial fejl. Denne egenskab beskytter lejer og forhindrer bøjningstræthed af hovedakslen - en kritisk faktor for at forlænge hele drivlinjens levetid.
Mission 3: Torsionsvibrationer og stødbelastningsdæmpning
Forbrændingsmotorens tændingsimpulser, harmoniske drejningsmomenter fra elektriske motorer og stødbelastninger fra knusere fremkalder alle torsionssvingninger i drivlinjen. Hvis de ikke er afkrydset, forårsager disse svingninger grubetænder i tandhjulene, slid på splines eller endda akselbrud. Høj dæmpning industrielle koblinger (elastomere og gittertyper) omdanner stødenergi til varme gennem intern friktion. Tabsfaktoren for gummi- eller polyurethanelementer kan nå 0,10-0,25, hvilket effektivt reducerer dynamiske forstærkningsfaktorer. Til applikationer med hyppige start-stop- eller reverseringscyklusser (f.eks. krantaljer), skal du vælge en højdæmpende kobling udjævner driften betydeligt og reducerer spidsbelastninger.
Mission 4: Overbelastningssikkerhedsfrakobling
Visse industrielle koblinger integrere momentbegrænsende funktioner, der fungerer som det svage led i drivkæden. Når den drevne maskine sætter sig fast eller går i stå, hvilket får drejningsmomentet til at overskride en forudindstillet tærskel, knækker klippestifter, eller kuglespærremekanismer kobles fra, hvilket øjeblikkeligt afbryder kraftoverførslen. Denne sikkerhedsfunktion beskytter dyre motorer og gearkasser mod katastrofale skader. Forskydningsstift-koblinger giver en udløsningsnøjagtighed på ±5 % af det indstillede drejningsmoment med millisekunders responstider og er meget udbredt i skruetransportører, skovlelevatorer og omrørere – en billig, men yderst pålidelig beskyttelsesstrategi.
4. Teknisk terminologi: kobling vs. kobling – en kritisk skelnen
Kobling
I mekanisk kraftoverførsel, en kobling er en præcisionskomponent dedikeret til at forbinde to roterende aksler med det formål at overføre drejningsmoment og bevægelse. Den er i overensstemmelse med etablerede grænsefladestandarder (cylindriske eller tilspidsede aksler, parallelle eller involutte splines), og dens ydeevneparametre (nominel drejningsmoment, udmattelsesstyrke, inertimoment, kritisk hastighed) er nøje beregnet. Forbindelsen kan være permanent (stive koblinger med krympepasning) eller aftagelig (type med flange). Begrebet er præcist defineret i internationale standarder som ISO 14691 og AGMA 9000.
Kobler
Kobler er et bredere tværfagligt begreb. I fluid power betegner det hydrauliske stik med hurtig udløsning; i elektronik refererer det til optiske eller RF-koblere; selv inden for maskinteknik, kobling kan henvise til enheder med hurtig tilslutning eller ikke-momentoverførende koblinger (f.eks. trækstangskoblinger). Brugen af "kobler" i et indkøbs- eller designdokument risikerer således uklarhed. For kraftoverførsel med roterende aksel er det korrekte og utvetydige udtryk kobling – derfor klassificerer alle autoritative produktkataloger disse enheder under "Industrielle koblinger".
5. Seks-trins udvælgelsesprocedure med bearbejdet eksempel og sammenlignende diagram
Korrekt valg af industrielle koblinger er hjørnestenen i langsigtet pålidelighed. Branchestandardproceduren omfatter seks trin, illustreret her med et komplet numerisk eksempel.
- Trin 1: Bestem førerens kraft og hastighed (s m n m ) fra motorens navneskilt eller krav til drevet maskine.
- Trin 2: Beregn det nominelle drejningsmoment T N = 9550 × P/n (N·m).
- Trin 3: Etabler servicefaktor K baseret på belastningstype (ensartet, moderat stød, kraftigt stød) og daglige driftstimer (typisk 1,0–2,5).
- Trin 4: Beregn korrigeret drejningsmoment T D = T N × K. Den valgte koblings nominelle drejningsmoment T R ≥ T D .
- Trin 5: Bekræft bore- og kilesporsdimensioner i forhold til akseldiametre og nøglestandarder (GB/T 1095 eller ANSI B17.1).
- Trin 6: Kontroller kritisk hastighed – for højhastighedsapplikationer skal du sikre dig, at koblingens kritiske hastighed på siden er mindst 15 % væk fra driftsområdet.
Eksempel på arbejde:
En centrifugalpumpe drives af en 160 kW motor ved 1480 rpm. Belastningen er moderat stød (K=1,75), omgivelsestemperatur 40°C (elastomere koblinger kræver en temperaturkorrektion på 0,95).
T N = 9550 × 160 / 1480 ≈ 1032 N·m
T D = 1032 × 1,75 / 0,95 ≈ 1901 N·m
Vælg derfor en elastomer industrielle koblinger med nominelt drejningsmoment ≥1901 N·m, og kontroller, at akseldiameteren (φ65 mm, kilebredde 18 mm) er inden for koblingens boringsområde.
Typiske servicefaktorer K
- Ensartet belastning (ventilatorer, lette transportører): 1,0–1,2
- Moderat stød (centrifugalpumper, kompressorer): 1,3–1,7
- Kraftig stød (knusere, valseværker): 1,8–2,5
- Hyppige vendinger (kraner, spil): 2,0–3,0
Temperaturreduktion: for elastomere typer reduceres vurderingen med 0,5 % pr. °C over 80 °C; metalliske typer kræver ingen korrektion.
Kvalitativ sammenligning af momenttæthed og fejljusteringskapacitet på tværs af koblingstyper
Momenttæthed (høj → lav) vs. fejljusteringsevne (lav → høj)
Kvalitativ repræsentation – konsulter producentens data for præcise værdier
6. Kritiske materialer og avancerede fremstillingsprocesser til industrielle koblinger
Legerede konstruktionsstål
Kvaliteter som 40Cr, 42CrMo og 34CrNiMo6 er quenched og hærdet for at opnå en fin balance mellem styrke og sejhed (UTS 900–1100 MPa). De er meget udbredt til gearkoblingsringe og -flanger, der modstår kontakttræthed og tandbøjning.
Rustfrit og varmebestandigt stål
Til offshore-, kemikalie- og fødevareapplikationer giver 304 eller 316L rustfrit stål fremragende korrosionsbestandighed. Til højtemperatur-turbinekoblinger opretholder nedbørshærdende kvaliteter som 17-4PH flydespænding op til 450°C.
Højtydende elastomerer
Kæbekoblingsspiders er typisk støbt af polyurethan (PU) eller nitrilgummi (NBR). PU tilbyder fremragende slid- og rivebestandighed (80–95 Shore A), mens NBR er oliebestandig, hvilket gør den ideel til hydrauliske pumpedrev. Sprøjte- eller kompressionsstøbning styrer dæmpningsegenskaberne.
Overfladehærdende behandlinger
Karburering og bratkøling af geartænder til 58–62 HRC forbedrer slidstyrken, mens den bevarer en hård kerne. Fosfat- eller MoS₂-belægninger reducerer friktionen under indbrud, især til industrielle koblinger arbejder under grænsesmøring.
7. Installationsjusteringsstandarder og vedligeholdelsesplaner
Krav til præcisionsjustering
Ved brug af laserjusteringsværktøjer til almindeligt udstyr under 3000 rpm skal radial forskydning være ≤0,05 mm og vinkel ≤0,05 mm/100 mm. For turbomaskiner med høj hastighed (>10.000 rpm) strammes disse værdier til 0,02 mm og 0,02 mm/100 mm. Hver 0,1 mm stigning i forskydning kan øge lejebelastningen med 15–20 %. For varmtkørende tog (f.eks. dampturbiner) skal forudindstillede forskydninger beregnes for at tage højde for termisk vækst, hvilket sikrer korrekt justering ved driftstemperatur.
Smøring og periodisk vedligeholdelse
Til fedtsmurte gear- og gitterkoblinger skal du bruge EP (ekstremt tryk) lithium-baseret fedt (NLGI #2). Fyld op til 70–80 % af hulrummets volumen – overfyldning forårsager kærnende varme. Under normale forhold skal du gensmøre hver 2.000 timer eller 3. måned; ved høje temperaturer (>80°C) eller høj luftfugtighed, forkort til månedlige intervaller. Hver sjette måned skal bolteforbindelserne efterspændes med en kalibreret skruenøgle for at forhindre, at de løsner sig. For elastomere typer, inspicér indsatsen kvartalsvis for revner, hævelse eller hårdhedsændringer >5 Shore A – udskift, hvis det opdages.
8. Feltfejltilstande – Diagnose og afhjælpning
Fejl: Tandslid og grubetændelse i tandhjulskoblingen
Grundårsag: Smøremiddeludsultning eller nedbrydning, kombineret med vinkelforskydning på mere end 1,5°, fører til kantbelastning og kontaktspænding over udholdenhedsgrænsen (σ H ). Afhjælpning: Skift til syntetisk EP-fedt, juster igen til ≤1,0°, og kontroller, at tandhårdheden opfylder designspecifikationerne.
Fejl: Skivekoblingsmembranbrud
Grundårsag: Højcyklustræthed fra resonansdrift (hastighed næsten kritisk) eller for stor aksial forspænding (>±3 mm). Afhjælpning: Udfør torsionsvibrationsanalyse, juster driftshastigheden eller vælg en stivere membranpakke; nulstil aksial afstand ved kold tilstand med korrekt termisk tillæg.
Fejl: Kæbeedderkop overophedes og smelter
Grundårsag: Polyurethan blødgør over 120°C på grund af gentagen overbelastning, dårlig ventilation eller kemisk angreb fra olie. Afhjælpning: Opgrader til Hytrel® (kapacitet til 150°C), tilføj køleslidser i afskærmningen, eller skift til NBR, hvis der er olietåge til stede.
9. Den systemiske uundværlighed af industrielle koblinger i moderne drivlinjer
Fra et systemdynamisk synspunkt, industrielle koblinger er langt mere end blot stik - de fungerer som den "mekaniske sikring" og "dynamiske filter" i det roterende maskinsystem. Deres uerstattelighed stammer fra tre dimensioner:
- Afkobling: De gør det muligt at placere motoren og den drevne maskine uafhængigt, hvilket giver designfrihed til layout, installation og vedligeholdelse – umuligt med stive integrerede designs.
- Økonomisk effektivitet: Ved at centralisere fejljusteringskompensation og vibrationsabsorbering ved koblingen, lejet, tætningen og gearet kan fremstillingstolerancerne lempes, hvilket opnår samme systemlevetid til lavere omkostninger. Data viser, at for identiske livsmål, systemer udstyret med højkvalitets fleksible koblinger kan reducere de samlede produktionsomkostninger med 12-18 %.
- Sikkerhed: Overbelastningsbeskyttet industrielle koblinger er den sidste forsvarslinje mod katastrofale skader på udstyr. I mineknusere, hvis en metalhændelse eller stalling opstår uden rettidig afbrydelse, kan motorrotorfejl eller brud på gearkassehuset føre til enorme økonomiske tab og sikkerhedsrisici.
Følgelig industrielle koblinger repræsenterer en optimal løsning valideret af århundreders industriel praksis, og deres tekniske værdi er kodificeret i alle større mekaniske designhåndbøger og tekniske standarder.
>75 %
af industrielle drevfejl er forbundet med forkert valg af kobling eller vedligeholdelse
Korrekt valg kan øge systemets MTBF med 2–3×
10. Nøgleydelsesmålinger og avancerede funktioner i industrielle koblinger
500 kN·m
Maksimal drejningsmomentkapacitet på én enhed (heavy-duty geartype)
±0,5°~±3°
Vinkelforskydningsevneområde (elastomere og metalliske typer)
30.000 rpm
Maksimalt tilladt hastighed for præcisionsbælgkoblinger
-50°C ~ 280°C
Bredt temperaturområde for fleksible koblinger af metal
<0,01°
Torsionsslør – næsten nul til præcisionsskivekoblinger, ideel til servostyring
Disse ydeevneområder dækker alt fra mikropræcisionsdrev til tunge minedriftsapplikationer. Til applikationsspecifikt tilpasset industrielle koblinger løsninger, yderligere rotordynamikanalyse og FEA-validering kan udføres.
Engineering Takeaway: Et holistisk syn fra udvælgelse til feltservice
Vælger industrielle koblinger er ikke blot en tabelopslagsøvelse – det kræver en analyse på systemniveau, der dækker belastningsspektrum, installationsplads, miljøkompatibilitet og livscyklusomkostninger. Ingeniører bør definere drevets dynamiske egenskaber (startmoment, bremsemoment, stødfrekvens) tidligt og indbygge tilstrækkelig margin til fejljustering og termisk vækst. I marken minimerer et forudsigende vedligeholdelsesregime baseret på vibrationsovervågning og smøremiddelanalyse uplanlagt nedetid. Husk: en velvalgt industrielle koblinger bør vare lige så længe som det store eftersynsinterval af det udstyr, det forbinder - det er det ultimative mål for udvælgelsessucces.
For detaljerede installationstegninger, finite element-analyserapporter eller torsionsvibrationscasestudier, følg med på vores tekniske kanal, eller kontakt vores ingeniørteam direkte vedrørende din industrielle koblinger krav.
PREV: Hvad gør en membrankobling mere egnet end en gearkobling til højhastigheds turbomaskineri?NÆSTE: Gearkobling vs. Tromle Gearkobling: Vigtigste forskelle forklaret
Vær den første til at vide
For eksklusive tilbud og seneste tilbud, tilmeld dig ved at indtaste din e-mailadresse nedenfor.
Relateret produkter
Nyheder
-
-
Kinas koblingsindustri befinder sig på et kritisk historisk tidspunkt for transformation fra skalaudvidelse til kvali...
READ MORE -
Under en rutinemæssig vibrationsundersøgelse på et højhastighedskompressortog fandt ingeniører en hastighedsspids ...
READ MORE -
En vedligeholdelsesplanlægger på et stålværk har tre tilbud på en udskiftningstromle gearkobling på et udløbsbordd...
READ MORE -
En roterende udstyrsingeniør på et stålbearbejdningsværk beskrev for nylig en fleksibel kobling, der havde svigtet...
READ MORE -
En vedligeholdelsestekniker trækker en defekt kobling fra et pumpedrev. Elastomerbøsningerne er revnede, stiftbolt...
READ MORE
OM OS
PRODUKTER
INDUSTRIER
KONTAKT OS
- Phone: +86-18652865511
- Email: sales@ohmach.com
- Address: No.1, Minying Developing Zone, Zhenjiang, Jiangsu, Kina
Copyright © Zhenjiang Orienthold Machinery Co., Ltd. Alle rettigheder forbeholdes.
 Brugerdefinerede industrielle akselkoblingsproducenter